Nachricht

Behebung häufiger Entformungsprobleme bei der Betonproduktion

Für BetonBlockFür Hersteller stehen und fallen Produktivität und Produktqualität in der Entformungsphase. Wenn Betonstifte, Risse oder Oberflächen beim Entformen fehlerhaft sind, summieren sich die Kosten für Ausfallzeiten, Abfall und Ausschussprodukte schnell. Für die Aufrechterhaltung einer effizienten Produktionslinie ist es wichtig, die Grundursachen dieser häufigen Probleme zu verstehen und zu wissen, wie sie behoben werden können.

Bei Fujian Unik Mold Technology Co., Ltd. entwickeln wir seit 2010 Hochleistungsbetonformen. Basierend auf unserer Erfahrung in 28 Exportmärkten finden Sie hier einen praktischen Leitfaden zur Fehlerbehebung bei den häufigsten Entformungsproblemen.

Problem 1: Blöcke kleben beim Entformen an der Form

Kleben ist eines der häufigsten und frustrierendsten Probleme bei der Betonherstellung. Es verlangsamt die Zyklen, beschädigt sowohl die Form als auch das Produkt und kann zum Stillstand einer Produktionslinie führen.

Wahrscheinliche Ursachen:

Unzureichender oder ungleichmäßiger Trennölauftrag

Minderwertiges Trennmittel, das nicht zur Betonsorte passt

Durch Abnutzung der Hohlraumoberfläche entstehen Reibungspunkte

Falscher Entformungszeitpunkt – entweder zu früh oder zu spät

Steife Betonmischung mit geringer Verarbeitbarkeit

Lösungen:

Tragen Sie eine dünne, gleichmäßige Schicht professionelles Trennöl auf alle Oberflächen der Kavität auf

Formhohlräume erneut polieren, um eine glatte Oberfläche wiederherzustellen (UNIK empfiehlt Ra 1,6)

Halten Sie eine gleichmäßige Entformungszeit ein, idealerweise 10–15 Sekunden nach der Vibration

Passen Sie Ihre Betonmischung an, um die Fließfähigkeit zu verbessern und die Klebrigkeit zu verringern

Problem 2: Blöcke haben Luftlöcher oder Oberflächenhohlräume

Luftlöcher auf der Oberfläche fertiger Blöcke sind mehr als nur ein kosmetisches Problem – sie können die strukturelle Integrität beeinträchtigen.

Wahrscheinliche Ursachen:

Unzureichende Vibration verhindert, dass eingeschlossene Luft entweichen kann

Zu viskose Betonmischung, die Luftblasen einschließt

Schlechte Futterverteilung, wodurch Lufteinschlüsse im Hohlraum zurückbleiben


Verwendung von Trennmitteln auf Ölbasis, die Luft an der Formoberfläche einschließen können

Lösungen:

Kalibrieren Sie die Vibrationsfrequenz neu auf den empfohlenen Bereich von 50–60 Hz

Verbessern Sie die Fließfähigkeit des Betons, indem Sie das Mischungsdesign anpassen oder Weichmacher hinzufügen

Sorgen Sie für eine gleichmäßige und vollständige Versorgung aller Kavitäten

Erwägen Sie die Verwendung wasserbasierter Trennmittel, die nachweislich eine bessere Oberflächenqualität erzielen als ölbasierte Alternativen

Problem 3: Risse oder Haarrisse auf Blockoberflächen

Gebrochene Blöcke sind ein direkter Material- und Arbeitsverlust.

Wahrscheinliche Ursachen:

Die Mischung ist zu trocken, was die Grünfestigkeit verringert

Unzureichende Aushärtezeit vor dem Entformen

Ungeeignete Vibration – entweder zu niedrig oder zu hoch

Mechanische Belastung durch Verklebungen beim Entformen

Plötzliche Temperaturänderungen nach der Produktion

Lösungen:

Erhöhen Sie den Wassergehalt oder fügen Sie der Mischung einen Weichmacher hinzu

Verlängern Sie die Aushärtezeit vor dem Entformen auf 24–48 Stunden

Passen Sie die Vibration auf die richtige Frequenz für Ihre spezifische Blockgröße und -form an

Sorgen Sie für eine reibungslose Entformung und eine ordnungsgemäße Schmierung der Kavität, um ein Anhaften zu verhindern

Problem 4: Raue oder körnige Blockoberflächen

Eine raue Oberflächenbeschaffenheit beeinträchtigt sowohl die Ästhetik als auch die Verkaufsfähigkeit.

Wahrscheinliche Ursachen:

Abgenutzte oder zerkratzte Hohlraumoberflächen

In der Form verbleibende getrocknete Zementreste aus früheren Zyklen

Trennöl von schlechter Qualität

Zu trockene Betonmischung

Lösungen:

Hohlraumwände erneut polieren, um die glatte Oberfläche wiederherzustellen

Reinigen Sie die Form sofort nach jeder Schicht, um Zementablagerungen zu vermeiden

Verwenden Sie ein geeignetes Trennmittel (vermeiden Sie die Verwendung von Diesel oder anderen Ersatzstoffen).

Erhöhen Sie den Feinsandanteil oder passen Sie das Wasser-Zement-Verhältnis an

Problem 5: Unebene Ecken oder gebrochene Kanten

Beschädigungen an Kanten und Ecken von Blöcken sind oft ein Zeichen für mechanische Belastung beim Entformen.

Wahrscheinliche Ursachen:

Abgenutzte oder beschädigte Hohlraumecken

Hartes Entformen aufgrund klebriger Mischung

Übermäßige Vibration führt zu Kantenbrüchigkeit

Falsche Aushärtung oder zu schnelles Trocknen

Lösungen:

Reparieren oder ersetzen Sie beschädigte Hohlraumeinsätze

Tragen Sie Trennöl gleichmäßig auf alle Oberflächen auf

Vibrationen ausgleichen, um eine Überverdichtung zu vermeiden

Halten Sie die Aushärtungsbedingungen stabil und schattiert

Problem 6: Mikrorisse und Oberflächenverfärbungen

Auf Blockoberflächen können Mikrorisse und graue Verfärbungen auftreten, insbesondere bei Premiumprodukten, bei denen es auf das Aussehen ankommt.

Wahrscheinliche Ursachen:

Adhäsion zwischen Beton und Formoberfläche beim Entformen, sogenannte „Tampershoe-Adhäsion“

Bildung von „Blüten“ auf Blöcken aus Weißzement

Lösungen:

Optimieren Sie den Zeitpunkt der Entformung und die Anwendung des Trennmittels

Kontrollieren Sie bei Weißzementprodukten sorgfältig die Aushärtungsbedingungen und die Auswahl des Trennmittels, um die Bildung von Ausblühungen zu verhindern

Problem 7: Blockgrößenvariation zwischen Zyklen

Inkonsistente Blockabmessungen weisen auf ein Problem mit der Formstabilität oder der Maschinenausrichtung hin.

Wahrscheinliche Ursachen:

Verformung des Formrahmens durch langfristige Vibrationsermüdung

Lockere Schrauben oder falsch ausgerichtete Hohlraumeinsätze

Unwucht der Maschinenvibrationen

Ungleichmäßige Fütterung oder inkonsistente Mischung

Lösungen:

Ziehen Sie alle Schrauben mit einem Drehmomentschlüssel fest, um eine korrekte Ausrichtung sicherzustellen

Überprüfen Sie die Ausrichtungsstifte und ersetzen Sie abgenutzte Stifte

Passen Sie die Vibrationsmotoren an, um das Gleichgewicht zu gewährleisten

Standardisieren Sie die Fütterung und die Mischkonsistenz

Der UNIK-Ansatz: Prävention durch Design

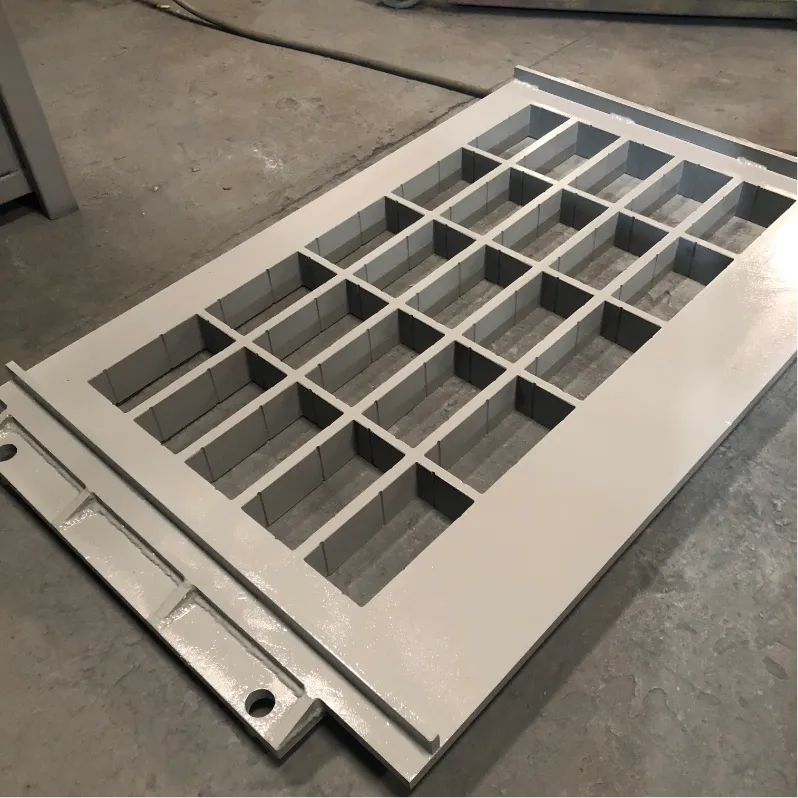
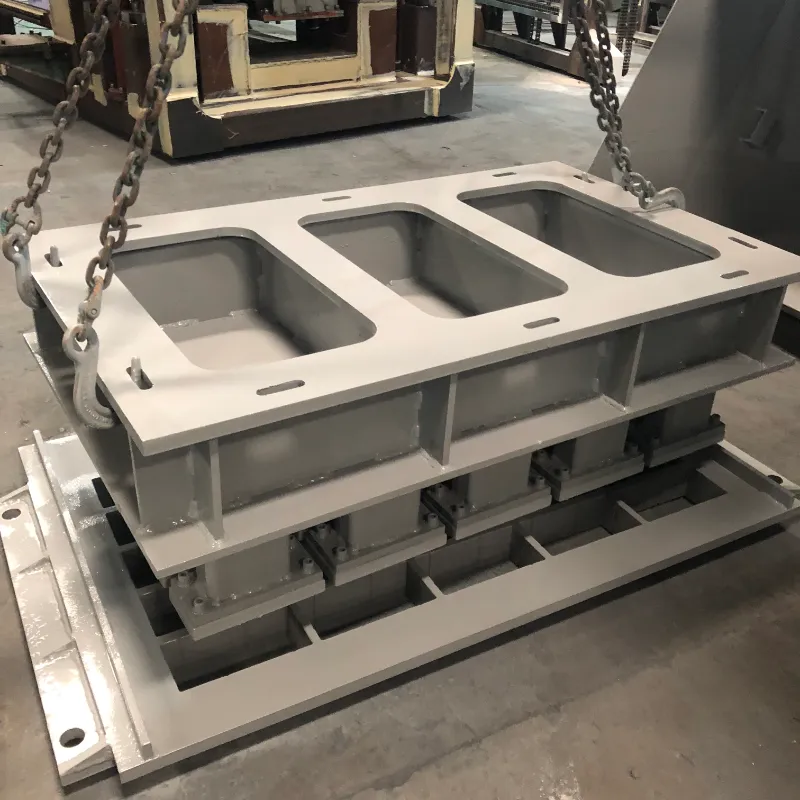
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Viele Entformungsprobleme können durch die richtige Formgestaltung und Materialauswahl verhindert werden:

Entformungswinkel: Eine ordnungsgemäße Verjüngung der Hohlraumwände ist für eine saubere Entformung unerlässlich. Ohne sie bleiben die Blöcke haften, unabhängig von der Qualität des Trennmittels.

Eckenradius: Scharfe 90-Grad-Ecken sind Spannungspunkte, an denen Risse entstehen. UNIK-Designs verfügen über Ecken mit einem Radius von 3–5 mm, um Kantenschäden zu reduzieren.

Oberflächenbeschaffenheit: Eine polierte Hohlraumoberfläche (Ra 1,6) reduziert die Reibung und verbessert die Entformungsleistung um bis zu 30 %.

Wärmebehandlung: Durch die richtige Aufkohlung wird eine Oberflächenhärte von HRC58–62 erreicht, während die Kernzähigkeit erhalten bleibt und der Verschleiß, der zum Anhaften führt, reduziert wird.

Stahlsorte: Durch die Verwendung hochwertiger Materialien wie 42CrMo oder Werkzeugstählen wird sichergestellt, dass die Form ihre Form und Oberflächenqualität über 80.000 bis 100.000 Zyklen beibehält.

Abschluss

Die meisten Entformungsprobleme sind vorhersehbar und vermeidbar. Durch die systematische Identifizierung der Grundursache – sei es bei der Mischungsgestaltung, den Vibrationseinstellungen, der Anwendung des Trennmittels oder dem Zustand der Form – können Sie gezielte Lösungen implementieren, die Abfall und Ausfallzeiten reduzieren.

Eine gut gewartete Form hält 80.000 bis 100.000 Zyklen aus, behält dabei eine perfekte Blockoberflächenqualität bei und läuft reibungslos auf automatischen Hochgeschwindigkeitslinien. Durch die richtige Fehlerbehebung und hochpräzise Formentechnik können Sie Ihre Produktionslinie mit geringeren Fehlerraten und minimalen Unterbrechungen effizient am Laufen halten.

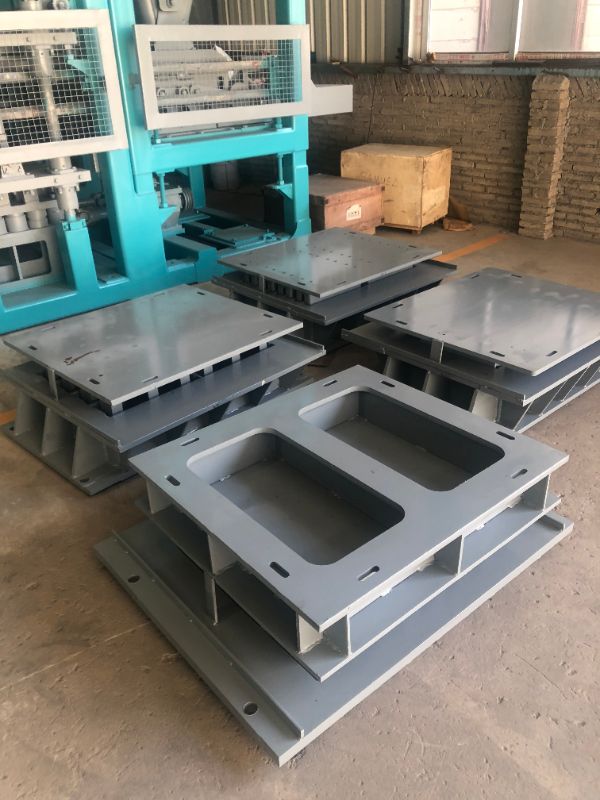
 Multiple finished concrete moulds beside block making machine

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren